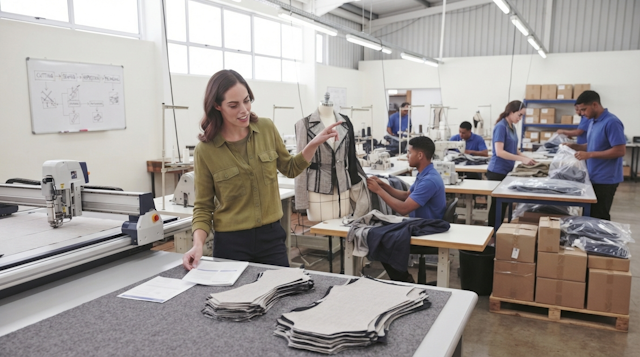
Когда оборудование смонтировано и отлажено, материалы прошли входной контроль, а команда мастеров заняла свои рабочие места, перед основателем швейного бизнеса встает главная производственная задача: заставить все эти звенья работать как единый точный часовой механизм. Хаос на межэтапных перемещениях, завалы полуфабрикатов на столах и узкие места на пошиве способны моментально уничтожить запланированную маржинальность партии. Как выстроить бесперебойный швейный поток от первого реза ткани до презентабельной коробки?
- 1. Раскройный узел — фундамент скорости и точности пошива
- 2. Поточный конвейер против бригадного метода: что выбрать
- 3. Контроль качества (ОТК): межоперационный и финальный аудит
- 4. Финишное ВТО, маркировка и упаковка для маркетплейсов
- Совет главного технолога: как ликвидировать «узкие места» на потоке
1. Раскройный узел — фундамент скорости и точности пошива
От геометрии и прецизионной точности раскроя напрямую зависит, будут ли швеи собирать изделие без задержек или станут тратить драгоценное время на подрезку и подгонку несостыкованных срезов:
- Настилочные раскройные столы: рабочая поверхность должна быть идеально ровной и иметь длину от 3–5 метров, чтобы обеспечить правильный настил ткани без перекоса долевых и уточных нитей.
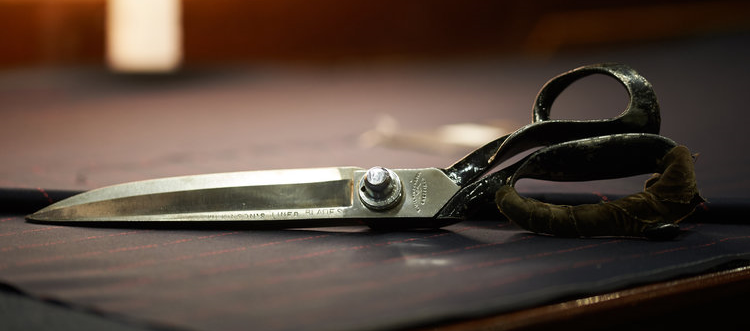
- Инструменты для резки: для многослойных высоких настилов (от 10–20 слоев) используют вертикальные сабельные ножи, для небольших тиражей и тонких деликатных тканей — маневренные дисковые ножи. Для эксклюзивных капсул и крупных цехов золотым стандартом становятся автоматизированные раскройные комплексы (АРК).
- Комплектация и нумерация пачек: сразу после раскроя каждая деталь маркируется номером слоя (самоклеящимися этикетками или мелом) и связывается в технологические пачки. Это полностью исключает разнотон в готовом изделии из-за смешивания деталей из разных рулонов полотна.
Чтобы раскройный стол не простаивал, конструкторские лекала должны иметь выверенные сопряжения и надсечки. Использование профессиональных оцифрованных баз на сайте Vykroyka.com.ua гарантирует математическую точность линий и защищает от перекосов настила.
2. Поточный конвейер против бригадного метода: что выбрать
Способ организации труда в цехе определяет производительность швей и гибкость фабрики:
Бригадный (узловой) метод:
- Принцип: швея или мини-группа из двух мастеров собирает изделие полностью от первого шва до финального стежка.
- Плюсы: идеально для индивидуального пошива, сложного кутюрного ассортимента или тестовых партий до 50–100 единиц; работа разнообразна, швея меньше утомляется от монотонности.
- Минусы: ниже скорость выпуска; требуются универсалы высокого разряда, заработная плата которых существенно выше.
Поточный (пооперационный) метод:
- Принцип: изделие дробится на технологически неделимые операции. Один сотрудник стачивает плечевые швы, второй заутюживает карманы, третий втачивает рукав, четвертый подгибает низ на распошивалке.
- Плюсы: максимальная скорость швейного потока; высокая рентабельность в массовом производстве (от 300–500 единиц на модель); возможность задействовать новичков на базовых простых участках.
- Минусы: требует безупречного хронометража и балансировки времени операций технологом, иначе возникают заторы у одного станка.
3. Контроль качества (ОТК): межоперационный и финальный аудит
Ждать проверки качества на складе готовой продукции — самый короткий путь к убыткам. Если дефект возник на первой операции, а обнаружен только на сороковом изделии, вся партия подлежит дорогостоящему распарыванию.
- Межоперационный самоконтроль и контроль мастера: каждая швея проверяет узел, полученный от предыдущего оператора, до начала своей операции. Мастер цеха ежечасно выборочно проверяет ширину швов, частоту стежков и симметрию элементов.
- Стол финального ОТК: контролер проверяет готовое изделие на световом столе: сверяются линейные промеры по табелю мер (длина изделия, полуобхват груди, длина рукава), контролируется отсутствие пропусков стежков, масляных пятен и незакрепленных ниток.
4. Финишное ВТО, маркировка и упаковка для маркетплейсов
Именно финишная обработка формирует у покупателя ощущение дорогого фабричного продукта, за который приятно платить деньги:
- Пооперационное и финальное ВТО: разутюживание и заутюживание швов должно происходить на каждом этапе сборки, а не только в конце. Финишная утюжка на вакуумных столах с пароманекенами придает изделию законченную форму и объем.
- Очистка и подрезка нитей: использование специальных настольных пневматических ниткообрезателей или аккуратная ручная зачистка концов нитей.
- Маркировка и упаковка под стандарты ритейла: навешивание фирменного картонного ярлыка, вкладывание упаковочной бумаги или силикагеля, складывание изделия на картонной подложке и упаковка в индивидуальный пакет с замком zip-lock или клеевым клапаном и четким штрихкодом.
Хотите наладить быстрый раскрой и бесперебойный поток?
Используйте готовые цифровые выкройки от Vykroyka.com.ua с проверенными припусками и надсечками, которые обеспечивают идеальную точность сборки деталей на потоке.
СМОТРЕТЬ ВЫКРОЙКИ →