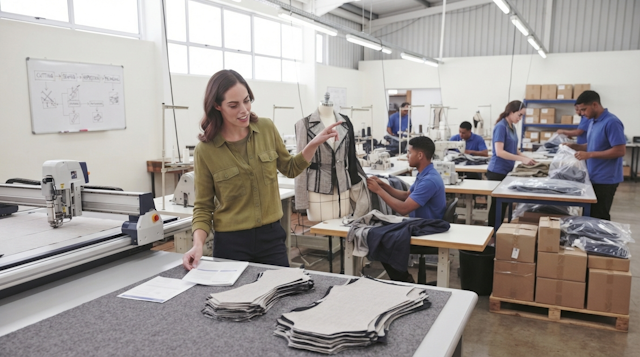
Коли обладнання змонтоване та налаштоване, матеріали пройшли вхідний контроль, а команда майстрів зайняла свої робочі місця, перед засновником швейного бізнесу постає головне виробниче завдання: змусити всі ці ланки працювати як точний годинниковий механізм. Хаос на міжповерхових переміщеннях, захаращення столів стосами напівфабрикатів і вузькі місця на пошитті здатні миттєво знищити заплановану маржинальність партії. Як вибудувати безперебійний швейний потік від першого різу тканини до презентабельної коробки?
- 1. Розкрійний вузол — фундамент швидкості та точності пошиття
- 2. Потоковий конвеєр проти бригадного методу: що обрати
- 3. Контроль якості (ВТК): міжопераційний та фінальний аудит
- 4. Фінішне ВТО, маркування та пакування для маркетплейсів
- Порада головного технолога: як ліквідувати «вузькі місця» на потоці
1. Розкрійний вузол — фундамент швидкості та точності пошиття
Від геометрії та прецизійної точності розкрою напряму залежить, чи збиратимуть швачки виріб без зупинок, чи витрачатимуть час на підрізання та підгонку незістикованих зрізів:
- Настилальні розкрійні столи: робоча поверхня має бути абсолютно рівною та мати довжину від 3–5 метрів, щоб забезпечити правильне настилання тканини без перекосу поздовжніх і поперечних ниток.
- Інструменти для різання: для багатошарових високих настилів (від 10–20 шарів) використовують вертикальні шабельні ножі, для невеликих тиражів та тонких делікатних тканин — маневрені дискові ножі. Для ексклюзивних капсул та великих цехів золотим стандартом стають автоматизовані розкрійні комплекси (АРК).
- Комплектація та нумерація пачок: відразу після розкрою кожна деталь маркується номером шару (самоклейними ярликами чи крейдою) та зв'язується в технологічні комплекти. Це повністю виключає разнотон у готовому виробі через змішування деталей із різних рулонів тканини.
Щоб розкрійний стіл не простоював, конструкторські лекала повинні мати вивірені спряження та надсічки. Використання професійних оцифрованих баз на сайті Vykroyka.com.ua гарантує математичну точність ліній і захищає від перекосів настилу.
2. Потоковий конвеєр проти бригадного методу: що обрати
Спосіб організації праці в цеху визначає продуктивність швачок та гнучкість фабрики:
Бригадний (вузловий) метод:
- Принцип: швачка або міні-група з двох майстрів збирає виріб повністю від першого шва до фінального стібка.
- Переваги: ідеально для індивідуального замовлення, складного кутюрного асортименту або тестових партій до 50–100 одиниць; робота різноманітна, швачка менше втомлюється від монотонності.
- Недоліки: нижча швидкість випуску; потрібні універсали високого розряду, зарплата яких значно вища.
Потоковий (поопераційний) метод:
- Принцип: виріб розбивається на поопераційні неподільні операції. Один працівник зшиває плечові шви, другий запрасовує кишені, третій вшиває рукав, четвертий закриває низ на розпошивалці.
- Переваги: максимальна швидкість швейного потоку; висока рентабельність у масовому виробництві (від 300–500 одиниць на модель); можливість задіяти новачків на базових простих ділянках.
- Недоліки: вимагає бездоганного хронометражу та балансування часу операцій технологом, інакше виникають черги біля одного верстата.
3. Контроль якості (ВТК): міжопераційний та фінальний аудит
Чекати перевірки якості на складі готової продукції — найкоротший шлях до банкрутства. Якщо дефект з'явився на першій операції, а виявлений лише на сороковому виробі, уся партія підлягає дорогому розпарюванню.
- Міжопераційний самоконтроль та контроль майстра: кожна швачка перевіряє вузол, отриманий від попереднього оператора, до початку своєї операції. Майстер цеху щогодини вибірково перевіряє ширину швів, частоту стібків та симетрію елементів.
- Стіл фінального ВТК: контролер перевіряє готовий виріб на світловому столі: звіряються лінійні проміри за табелем мір (довжина виробу, ширина грудей, довжина рукава), контролюється відсутність пропусків стібків, масляних плям та незакріплених ниток.
4. Фінішне ВТО, маркування та пакування для маркетплейсів
Саме фінішна обробка формує у покупця відчуття дорогого фабричного продукту, за який приємно платити гроші:
- Поопераційне та фінальне ВТО: розпрасовування та запрасовування швів має відбуватися на кожному етапі складання, а не лише в кінці. Фінальне прасування на вакуумних столах з пароманекенами надає виробу завершеної форми та об'єму.
- Очищення та підрізання ниток: використання спеціальних настільних пневматичних ниткообрізувачів або акуратна ручна зачистка кінців ниток.
- Маркування та пакування під стандарти ритейлу: навішування фірмового картонного ярлика, вкладання паперової вкладки або силікагелю, складання виробу на картонній підкладці та пакування в індивідуальний пакет із замком zip-lock або клейовим клапаном та чітким штрихкодом.
Хочете налагодити швидкий розкрій та безперебійний потік?
Використовуйте готові цифрові викрійки від Vykroyka.com.ua з перевіреними припусками та надсічками, які забезпечують ідеальну точність складання деталей на потоці.
ДИВИТИСЯ ВИКРІЙКИ →